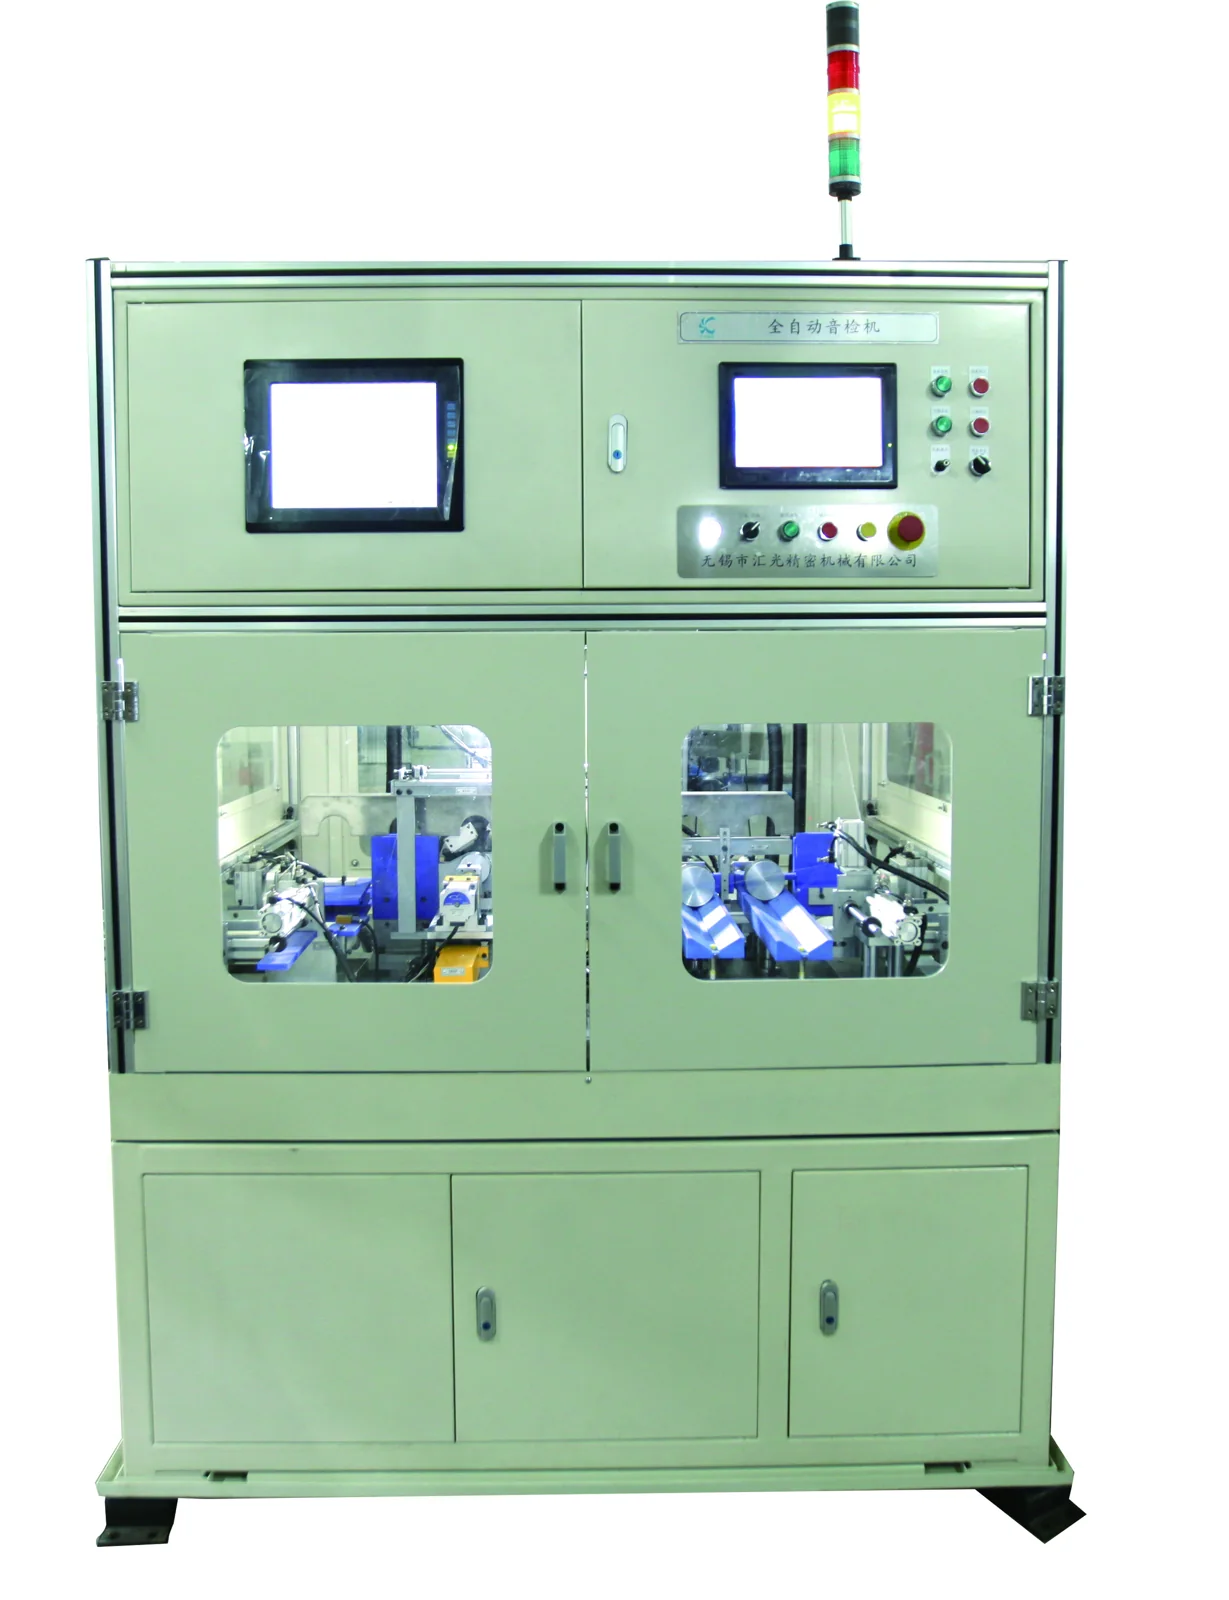
Kontrol ve ölçüm
Otomatik Rulman Titreşim Test Makinesi
Parça besleme · Titreşim testi · Parça çevirme · Titreşim testi
Bilezik besleme · Kusur kontrolü · Parça çevirme · Kusur kontrolü
Projenizi görüşelim ↗Sıra rulmana ve konfigürasyona bağlıdır. Kontrol ve opsiyonel istasyonlar teknik değerlendirmede belirlenir.
| Teknik parametre | 26–62 mm |
|---|---|
| İşleme aralığı | 26mm-62mm |
| Çevrim süresi | ≤5 s |
| Referans çatlak (U × G × D) | 3mm × 0.1mm × 0.1mm |
| Yanlış değerlendirme oranı | ≤2% |
Değerler mevcut katalogdan alınmıştır. Geçerli rulman ölçüsünü, parça özelliklerini ve çalışma koşullarını ekibimizle doğrulayın. Nihai özellikler her teklif için ayrıca kararlaştırılır.
Rulman modellerini, parça çizimlerini, hedef kapasiteyi, kontrol gereksinimlerini ve kurulum ülkesini gönderin. Uygun konfigürasyonu görüşelim.
Parça besleme · Titreşim testi · Parça çevirme · Titreşim testi
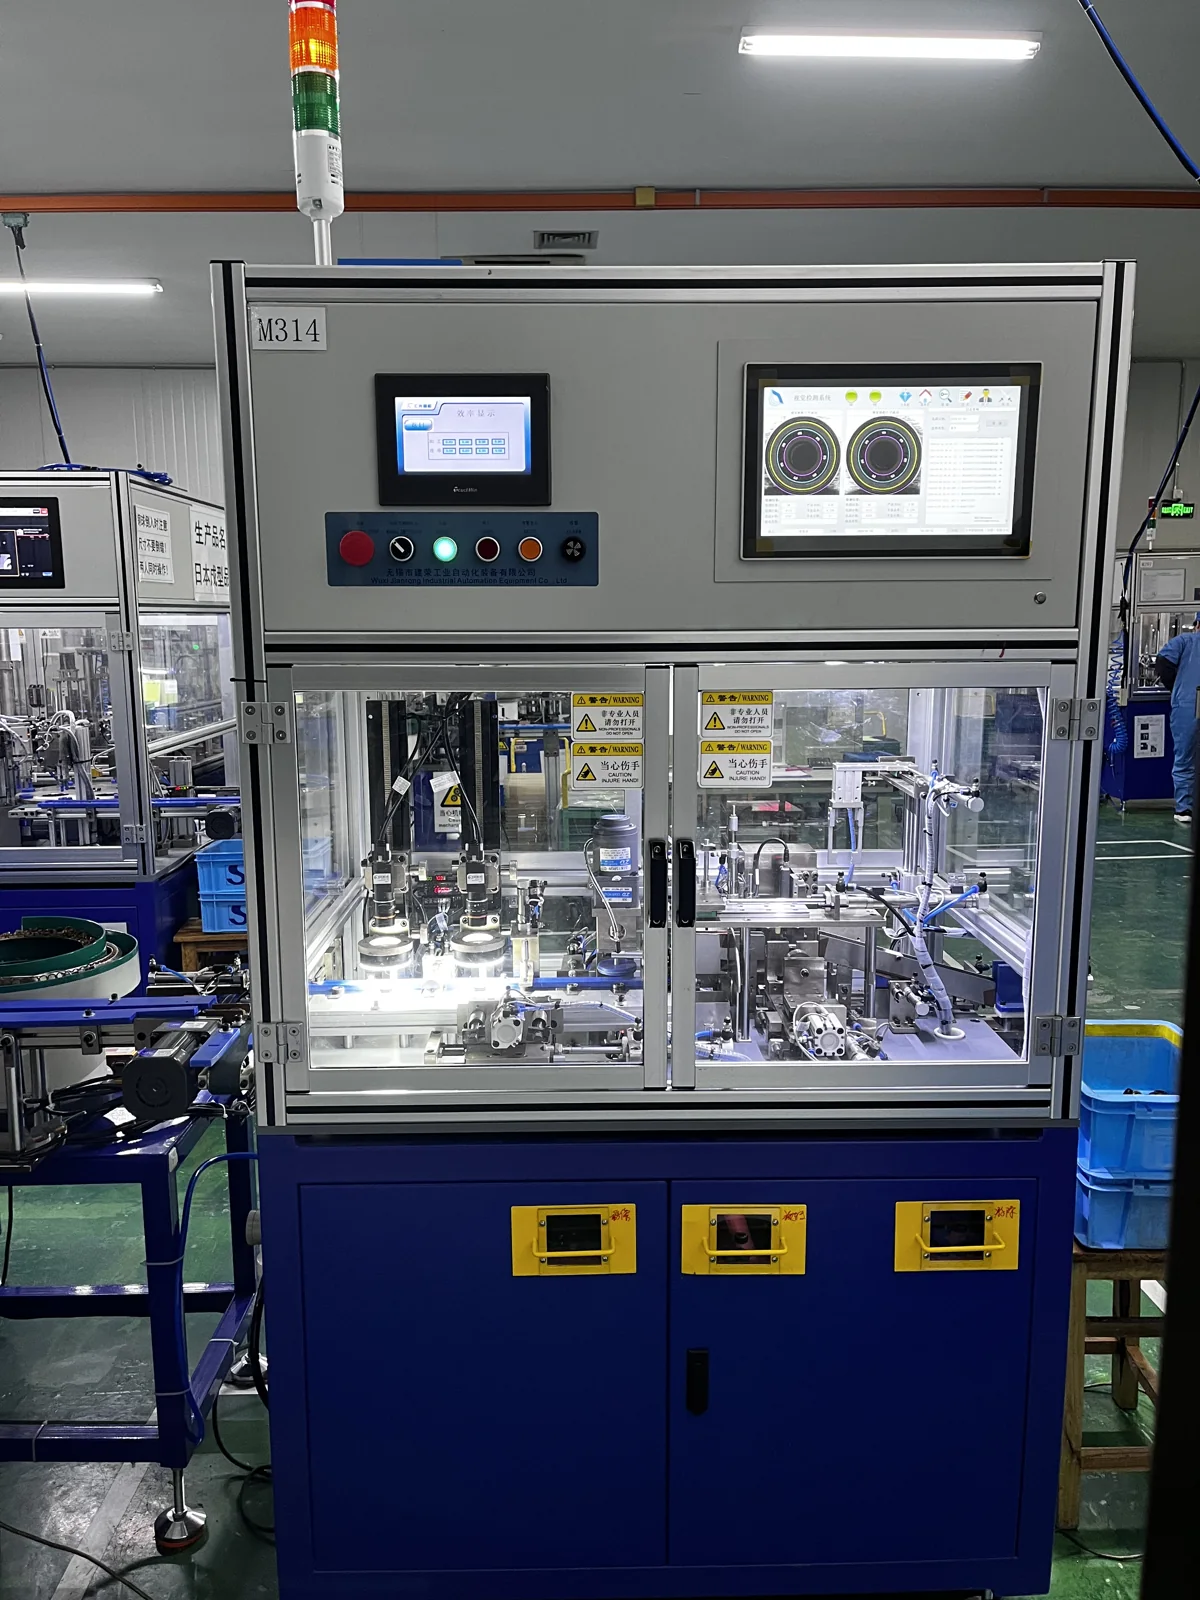
Parça besleme · Görüntü kontrolü · Dönüş kontrolü · Radyal boşluk ölçümü
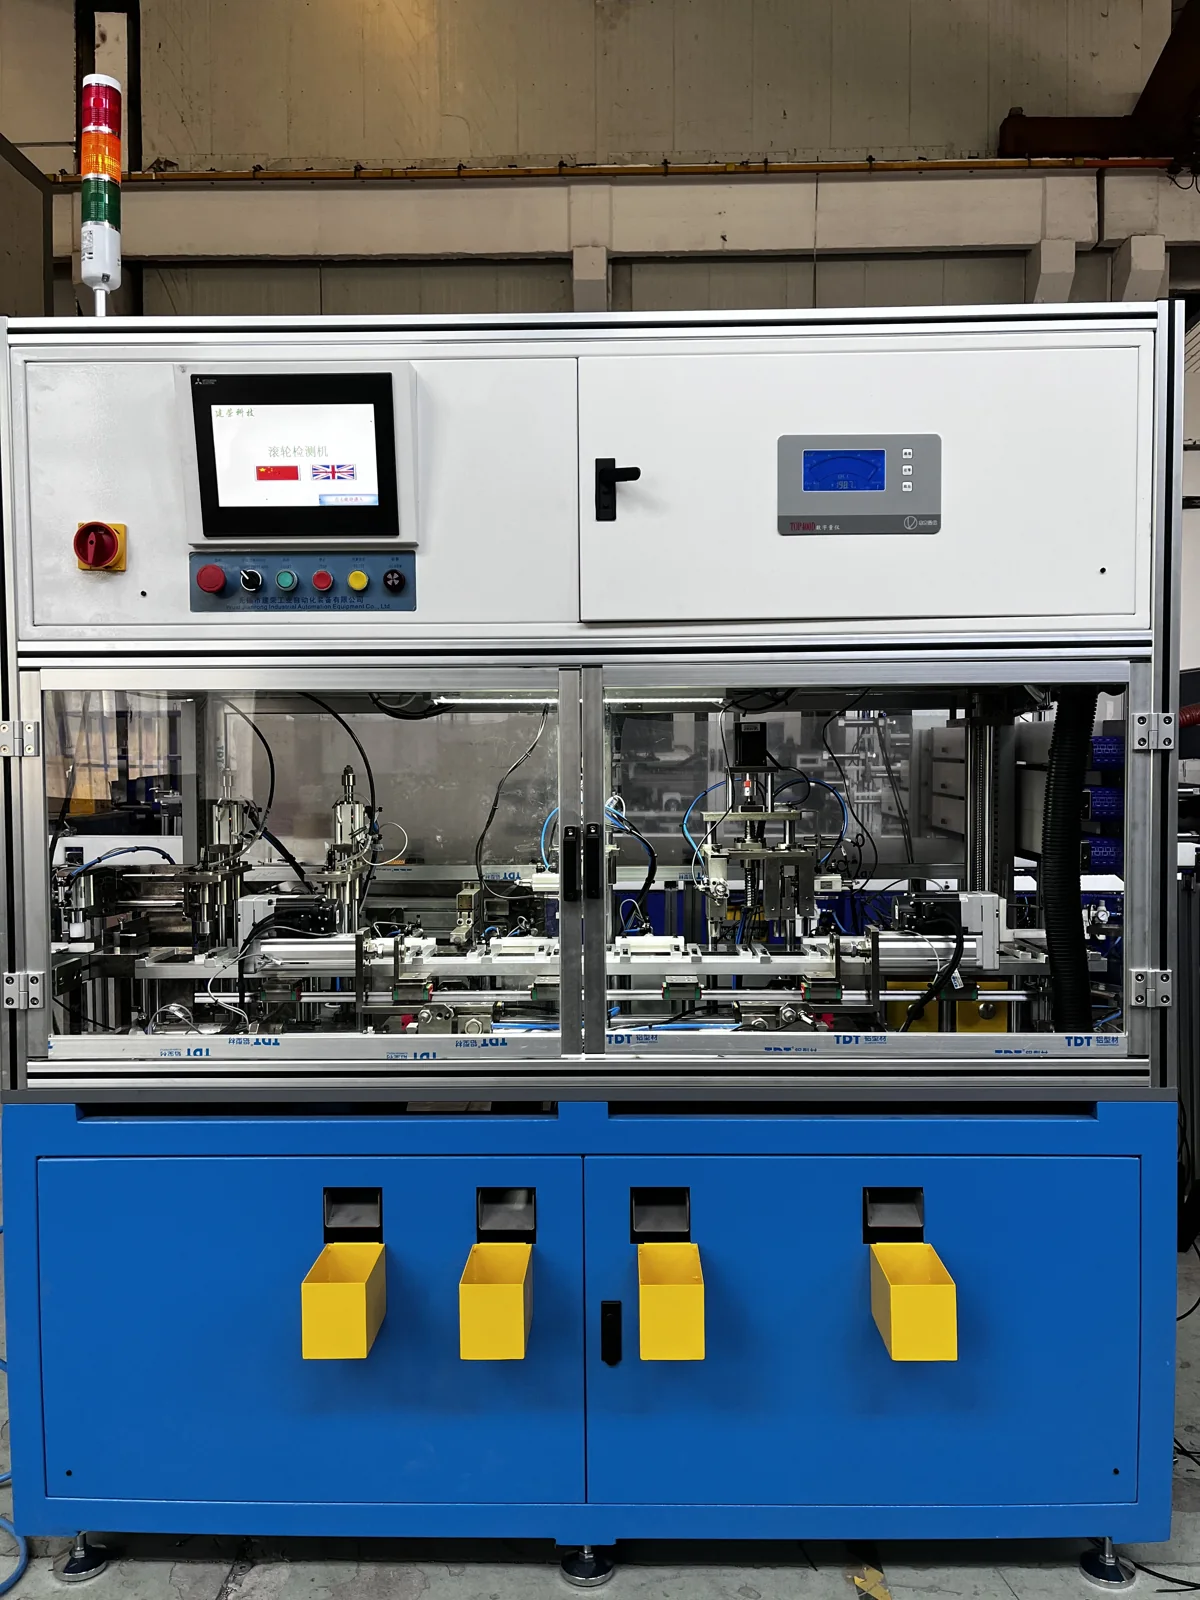
CK60
Parça besleme · Pah ölçümü · Parça çevirme · Pah ölçümü