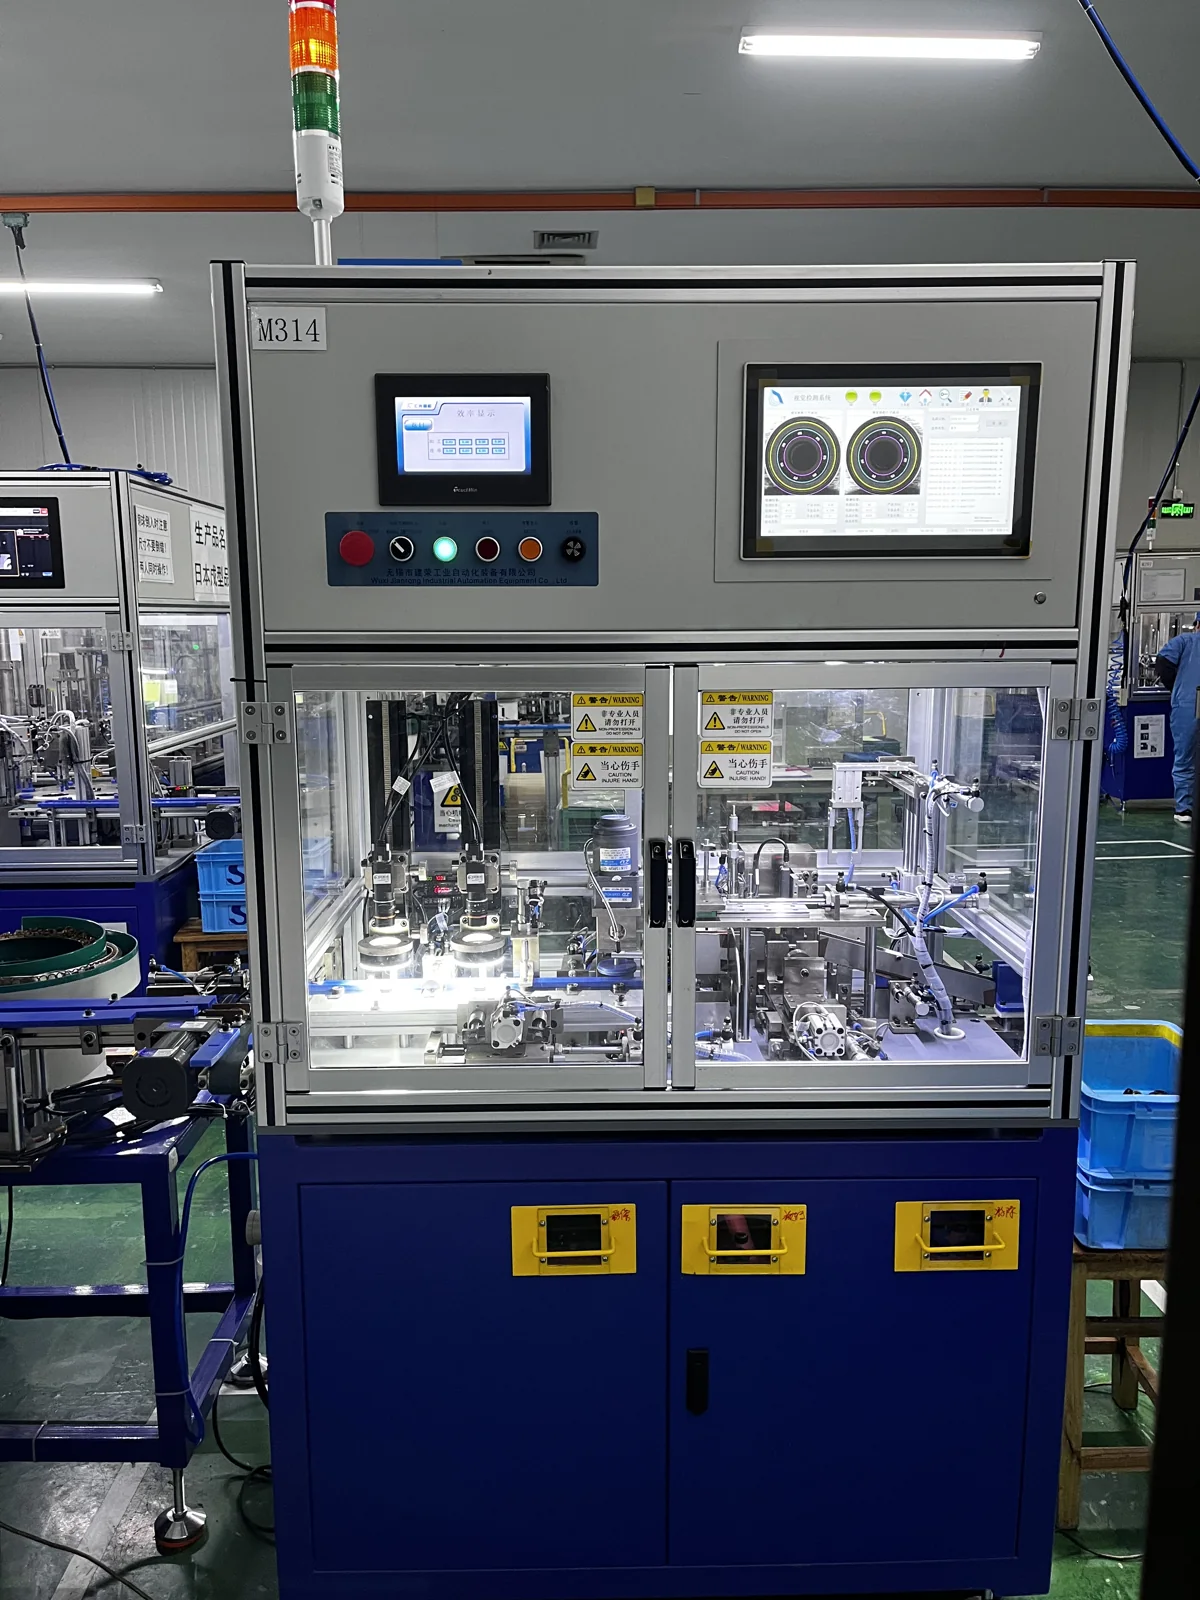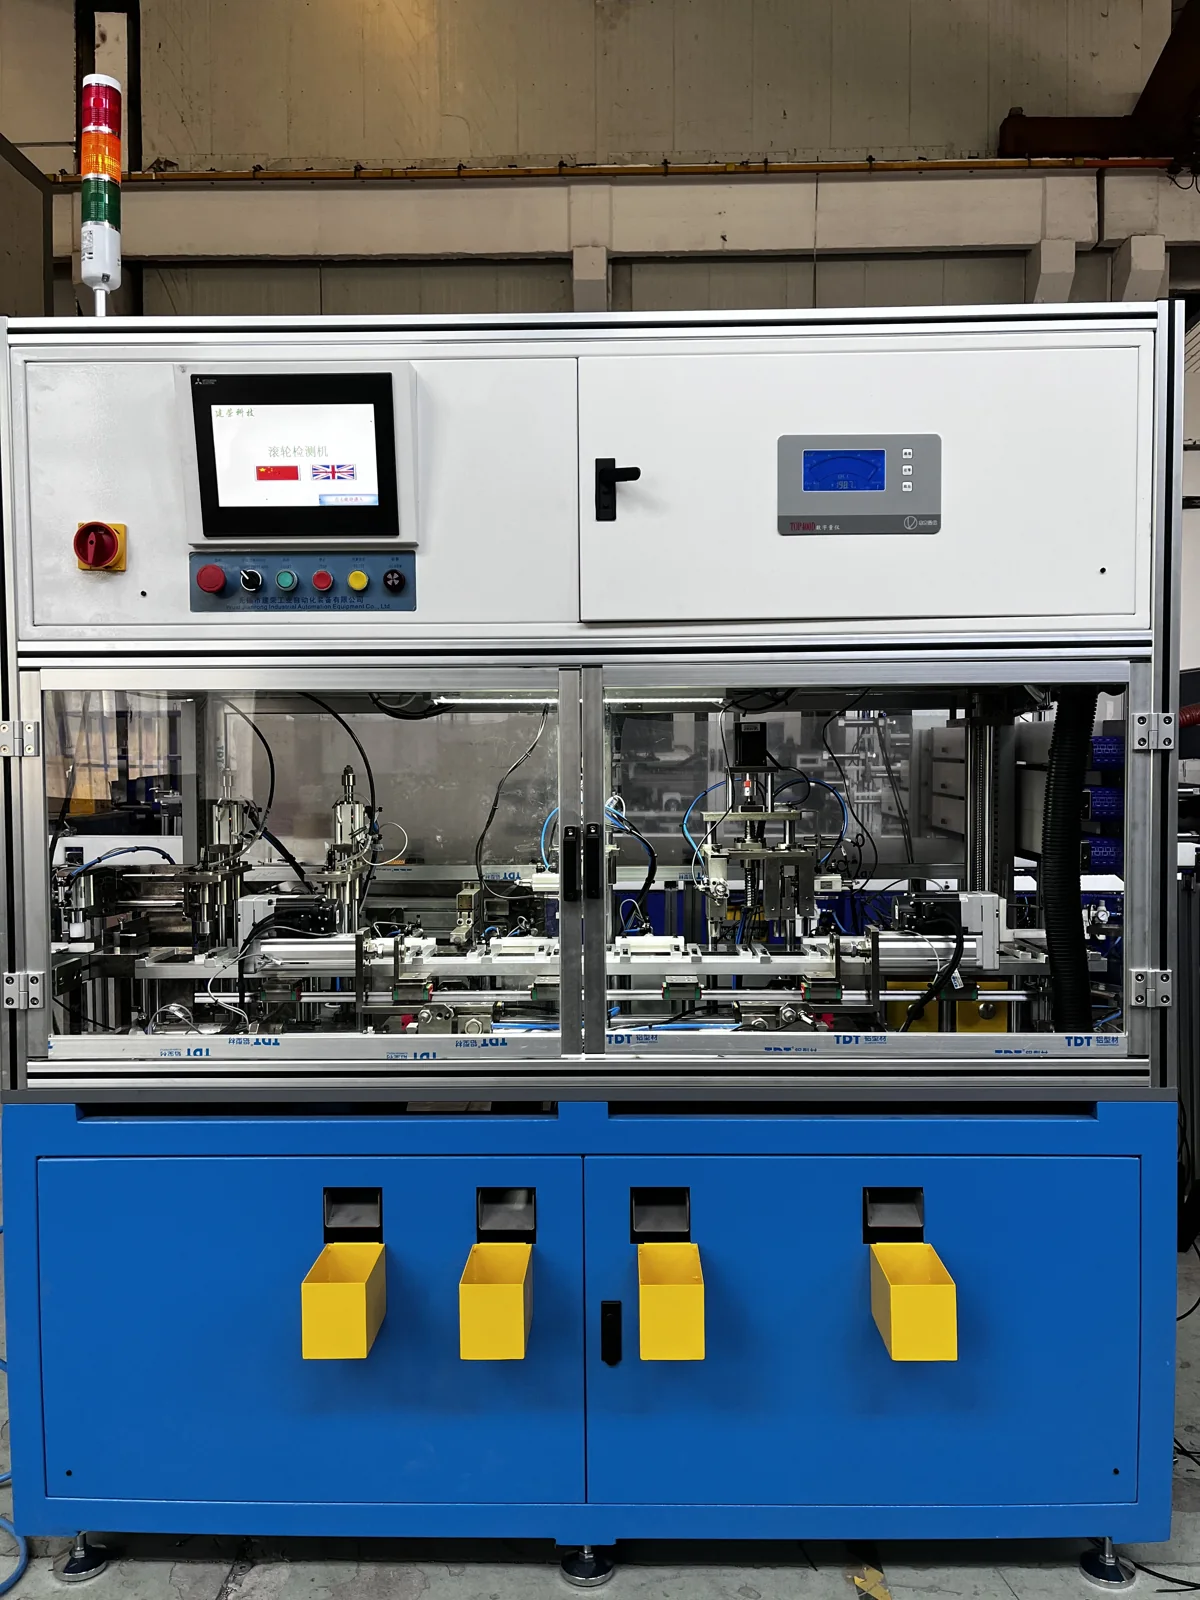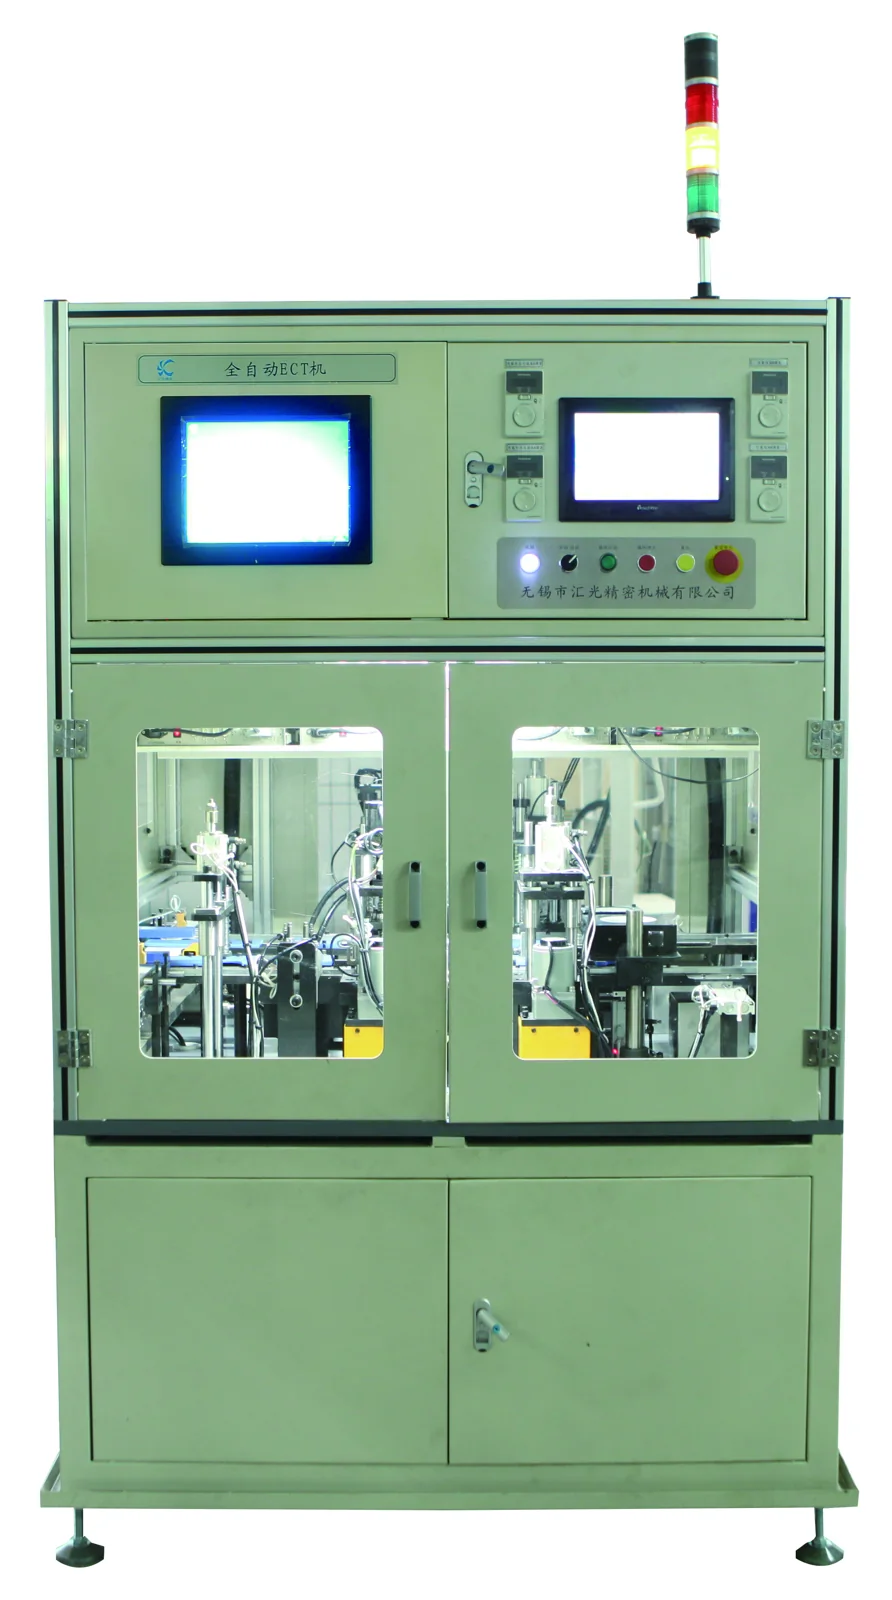
设备特点
- 同时测量速度、加速度,评估振动值及异音
- 自动分档:NG、Z1、Z2、Z3
- 配备网络接口,支持数据采集与远程服务
完整工艺流程
完整工艺流程
- 01皮带上料
- 02内孔涂油
- 03正面加载检测分析
- 04翻面
- 05反面加载检测分析
- 06分档与不合格剔除
- 07出料
工序随轴承与配置确定,检测功能及选配工位在技术评估时明确。
参考配置
设备系列参数
| 技术指标 | 22–62 mm | 62–90 mm | 90–130 mm |
|---|---|---|---|
| 加工范围 | 22mm-62mm | 62mm-90mm | 90mm-130mm |
| 工作节拍 | ≤4 s | ≤5 s | ≤6 s |
| 主轴转速 | 1800 rpm±2% | ||
| 主轴精度 | 径向跳动 ≤ 3 μm;轴向跳动 ≤ 5 μm | ||
| 基础振动 | ≤5dB | ||
| 轴向加载 | 0-200N | 0-200N | 0-600N |
参数来自现有画册。适用轴承尺寸的定义、零件规格和工况需与技术团队确认,最终以各项目报价约定为准。
JIANRONG / ENGINEERING
从您的轴承需求开始。
请提供轴承型号与零件图纸、目标产量、检测要求和安装国家。我们将评估工序并讨论适合的设备配置。